دامنه عملیات: بازرسی ابعادی و راناوت، رسوبزدایی و سندبلاست ، تستهای غیرمخرب (NDT)، پرداخت ژورنالها، سختیسنجی و بالانس دینامیکی روتور و کوپلینگ طبق استانداردهای API 617 و ISO 1940
مقدمه و شرح وضعیت اولیه روتور:
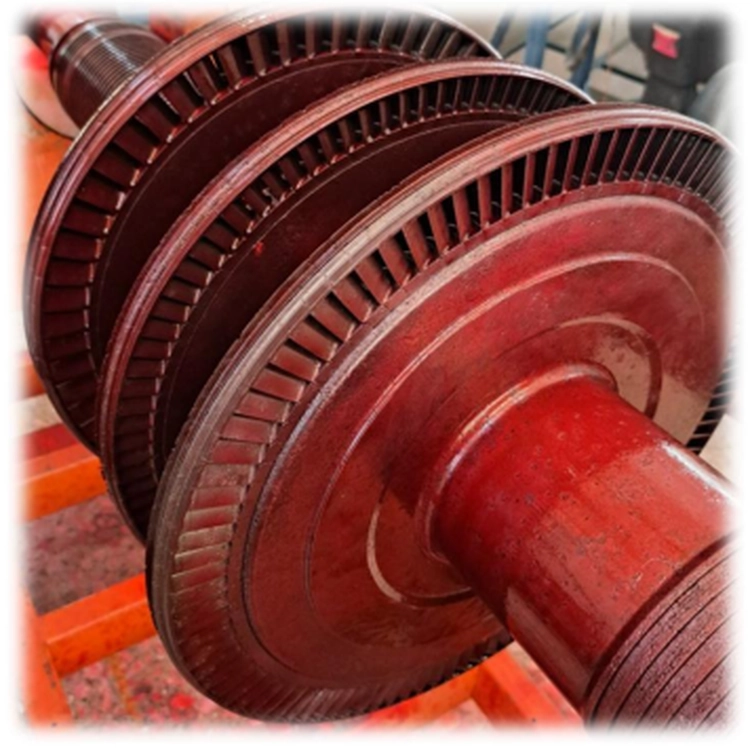
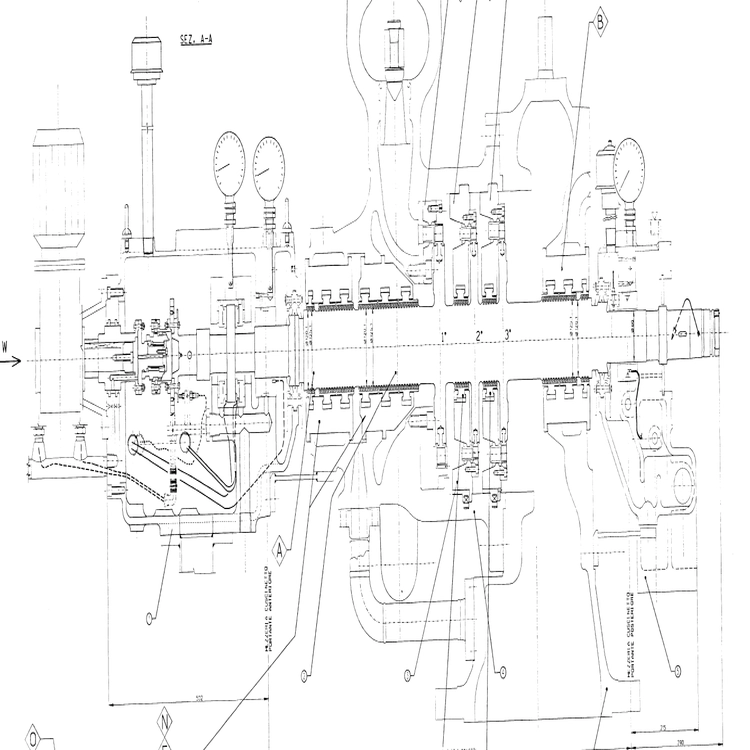
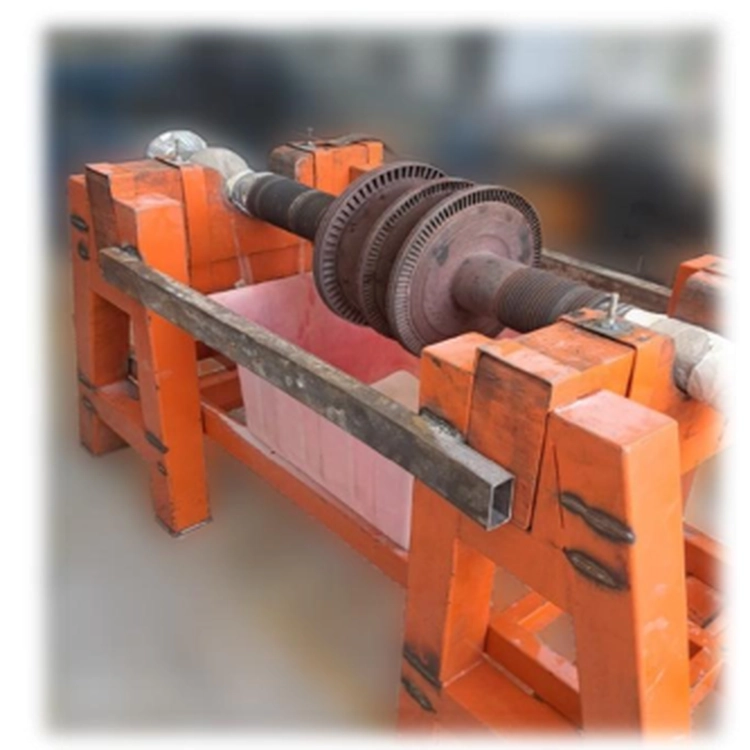
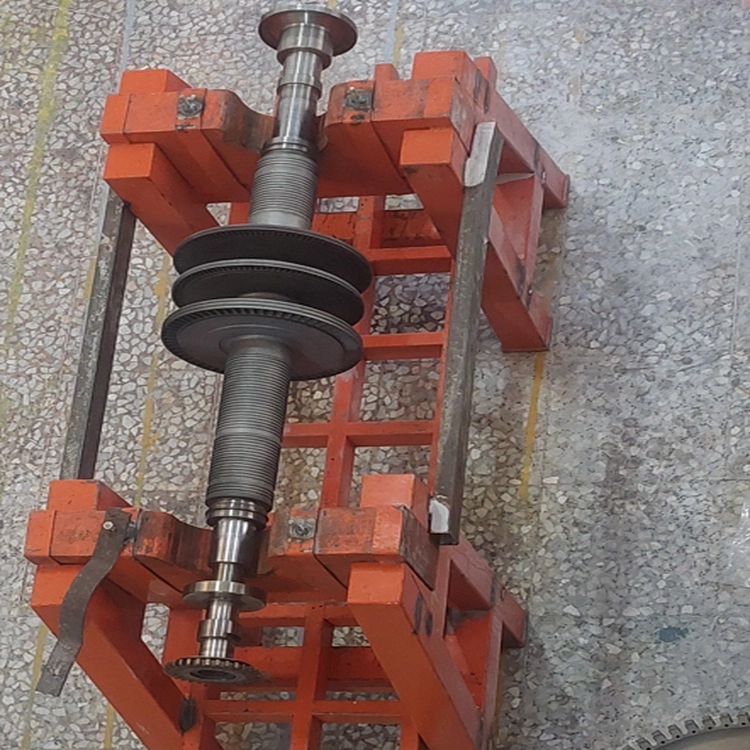
روتورهای توربین بخار به دلیل کارکرد مداوم در دما و سرعت دورانی بالا، تحت تنشهای شدید حرارتی، سایشی و اثرات مخرب بخار قرار دارند. روتور توربین بخار ۳ استیجه برند Dresser-Rand ، پس از دورههای طولانی بهرهبرداری جهت انجام بازرسی فنی، تعمیرات اساسی و بالانس دینامیکی به کارگاه تخصصی شرکت تدبیرکاران منتقل شد.
در بازرسیهای اولیه، علائم زیر در بخشهای مختلف روتور مشاهده و ثبت گردید:
- اکسیداسیون و خوردگی سراسری روی سطوح دیسکها و پرهها.
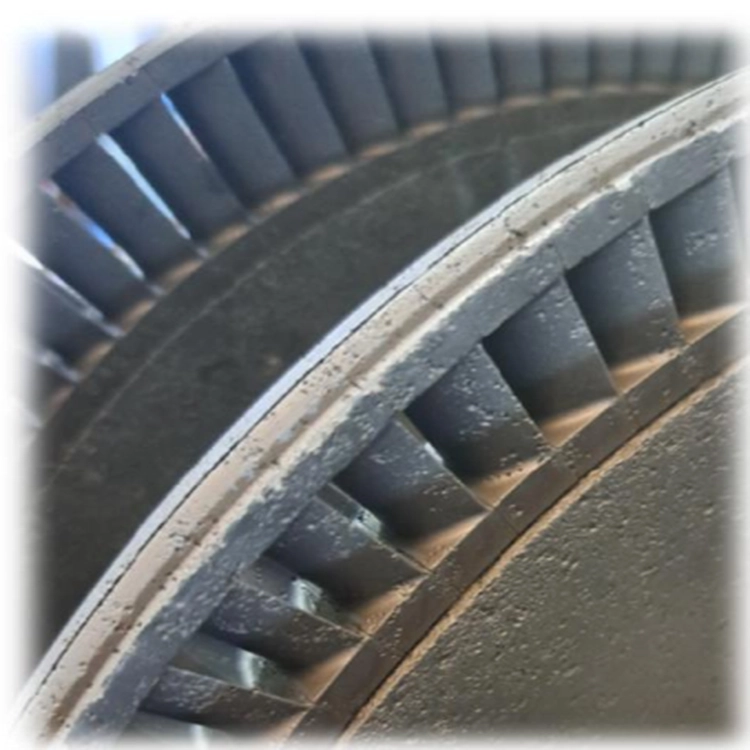
- فرسایش و نازکشدگی لبههای فرار (Trailing Edge) پرهها ناشی از جریان بخار و پدیده Erosion/Corrosion.
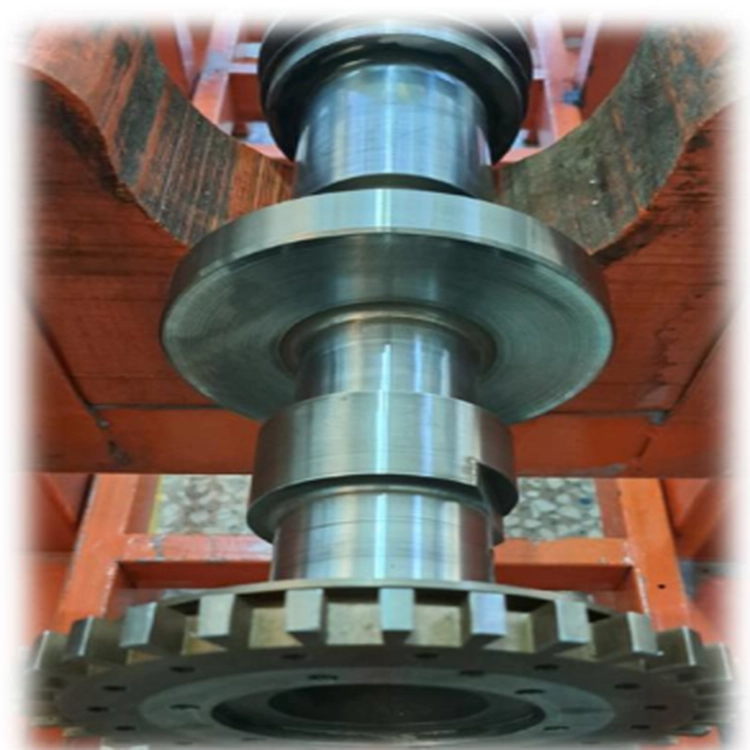
- خطوط سایش محیطی و آسیب سطحی روی ژورنالهای یاتاقانی.
شرح فرآیندها و گامهای اجرایی اورهال:
۱. تمیزکاری و سندبلاست سطحی (Surface Preparation)
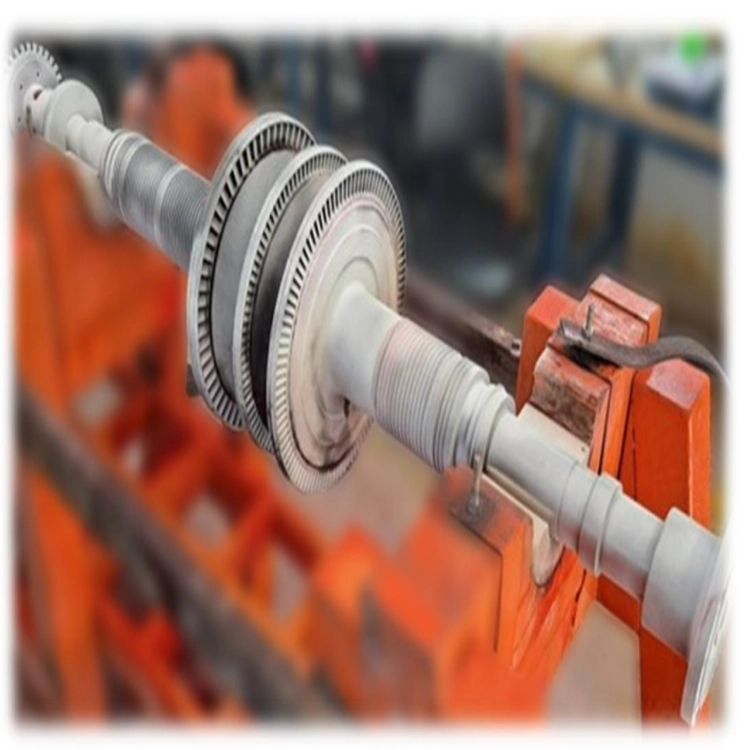
- پاکسازی کامل رسوبات سخت، رسوبات روغنی و اکسیدها با استفاده از ساینده اکسید آلومینیوم (مش ۱۸۰).
- دستیابی به کیفیت سطح فلز سفید (White Metal) مطابق استانداردهای SSPC-SP5 / NACE No.1 و ISO 8501-1 جهت آمادهسازی سطح برای بازرسیهای غیرمخرب بدون ایجاد تنش یا آسیب به پرهها.
۲. بازرسی ابعادی و اندازهگیری لنگی (Run-out Inspection)
- بررسی دقیق میزان لنگی شعاعی و محوری روتور با استفاده از ساعتهای اندیکاتور کالیبره روی یاتاقانهای موقت و میز گردان طبق استانداردهای ISO 1101 و ASME Y14.5.
- نتایج راناوت شفت و دیسکها در تمامی مقاطع در محدوده مجاز تلرانسهای طراحی کارخانه سازنده ارزیابی شد.
۳. آزمونهای غیرمخرب جامع (NDT Inspections)
جهت اطمینان کامل از یکپارچگی ساختاری روتور، تستهای بازرسی فنی طبق کدهای بینالمللی انجام پذیرفت:
- بازرسی چشمی (VT): ارزیابی پیتینگها، عیوب FOD و وضعیت پرهها بر اساس ASME Sec V Art. 9.
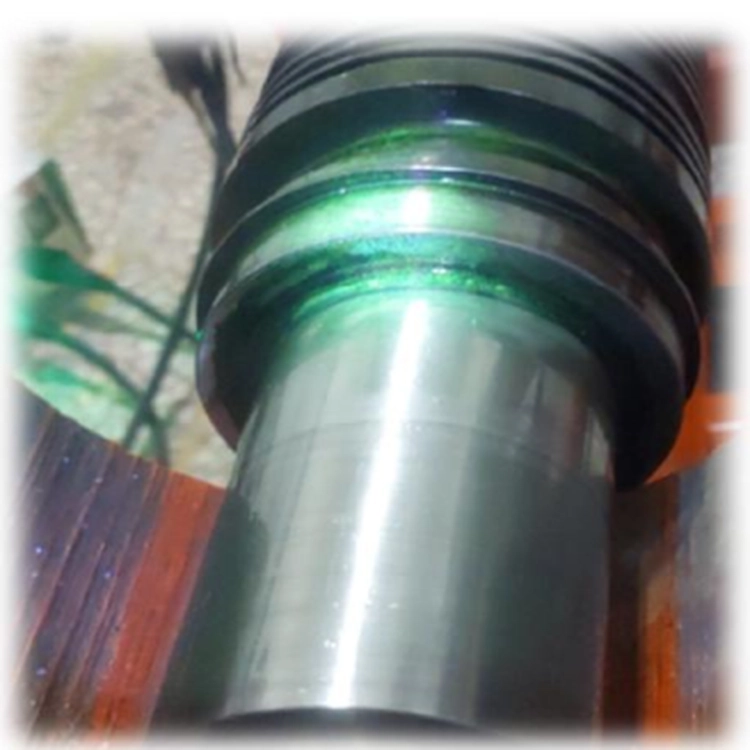
- تست مایع نافذ (PT): با استفاده از مواد مصرفی Magnaflux روی ریشهها و دیسکها بدون مشاهده هیچگونه نشانه خطی، ترک باز یا ناپیوستگی بحرانی مطابق با ASME Sec V Art. 6 / ASTM E1417.
- تست ذرات مغناطیسی (MT): بازرسی دقیق شفت و ریشهها طبق ASME Sec V Art. 7 / ASTM E1444 و صدور گواهی عدم وجود عیوب سطحی و زیرسطحی.
۴. پولیش و ترمیم ابعادی ژورنالها (Journal Restoration)
- پولیش دقیق و پرداخت سطوح ژورنالهای یاتاقانها جهت برطرف کردن خط و خشهای ناشی از بهرهبرداری.
- ارتقای صافی سطح (Surface Finish) به حد استاندارد و کنترل ابعادی میکرومتری قطرهای ژورنال.
۵. آزمون سختیسنجی (Hardness Testing)
- انجام آزمون سختیسنجی پرتابل به روش Leeb (HL) و تبدیل به راکول سی (HRC) بر اساس ASTM E18 / ISO 6508.
- سختی ژورنالها در بازه مطلوب ۳۶ تا ۳۹ HRC ثبت شد که نشاندهنده حفظ ساختار متالورژیکی مناسب و عدم نیاز به عملیات حرارتی مجدد بود.
۶. بالانس دینامیکی روتور و کوپلینگ (Dynamic Balancing)
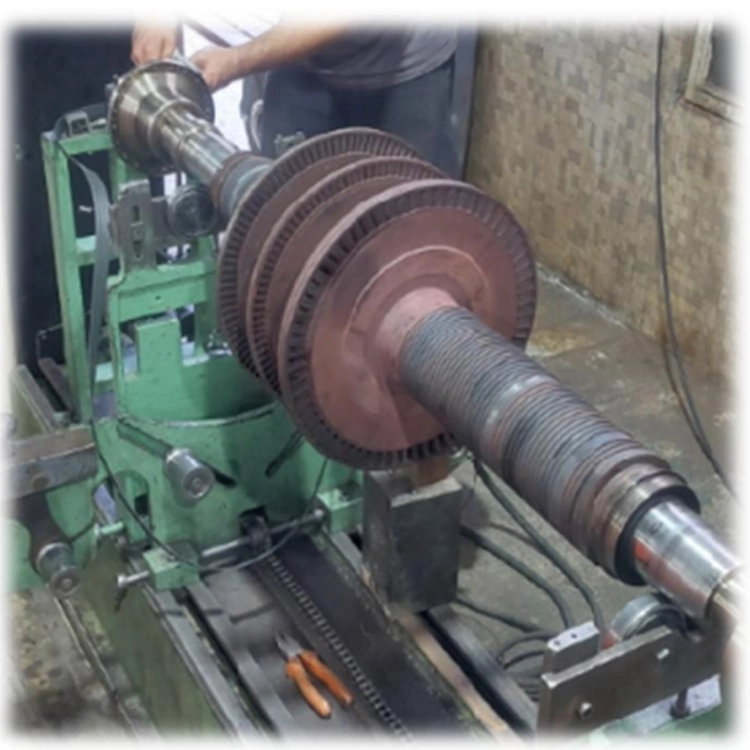
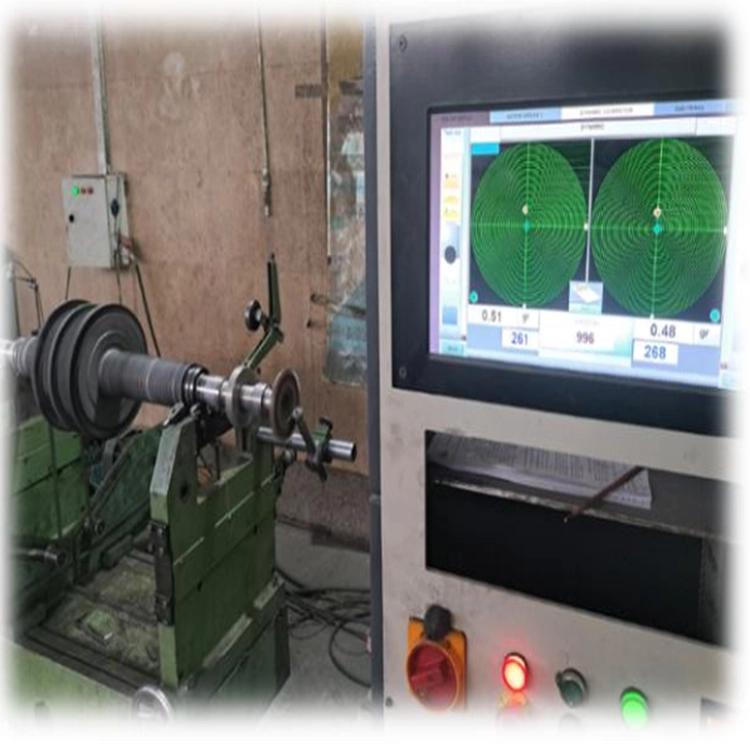
- روتور و کوپلینگ توربین بر روی دستگاه بالانس دینامیکی مستقر شده و در دو صفحه (Two-Plane Balancing) تحت عملیات بالانس قرار گرفتند.
- سطح کیفیت بالانس بر اساس الزامات سختگیرانه ISO 1940/1 (Grade G2.5) و استاندارد API 617 تنظیم شد و نابالانسی باقیمانده (Residual Unbalance) به زیر حد مجاز استاندارد کاهش یافت.
۷. بستهبندی، محافظت و صدور فاینالبوک
- اعمال پوششهای محافظ ضدخوردگی بر روی سطوح حساس و ژورنالها.
- بستهبندی ایمن صنعتی جهت انتقال به سایت کارفرما.
- تدوین و تحویل دفترچه نهایی شناسنامه فنی و کیفی (Final Book شامل گواهینامههای NDT، ابعادی و بالانس).